金属增材表面粗糙度检测的三种方法,不同场景如何使用
激光粉末床熔融(LPBF)能成形传统加工做不到的结构,表面却常常粗糙,颗粒附着与凹坑交织。参考相关研究做过一次 AM表面光学与触针方法比较。只看 Ra、Rt 这类轮廓参数,说不清金属表面粗糙度的分布。取数方式不同,光比数值没有意义。光子湾3D共聚焦显微镜面向精密器件及半导体材料表面测量需求,支持ISO 25178标准下的形貌与粗糙度分析。
LPBF 成形过程中,粉末铺展、激光熔化和熔池凝固状态都会影响最终表面质量。未经后处理的零件表面,通常存在粉末颗粒团聚、颗粒附着和局部凹陷,部分区域还可能形成反入射结构,使测量光线或机械测针难以到达真实表面。
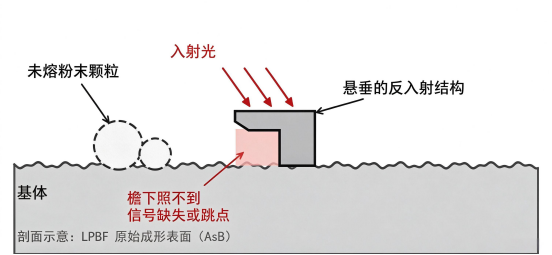
悬垂的反入射结构:光线进不到檐下
非接触式测量遇陡壁、深坑和遮挡会丢信号,测针则被颗粒挡住。即便给了 Ra,也得先问采样位置有没有代表性。采样策略同样决定结果。增材制造表面粗糙度的数值,设备一换就变,根源多在测量原理和数据处理上。
激光扫描共聚焦显微镜(LSCM)做三维表面形貌测量,用聚焦光斑逐点扫描,针孔挡掉非焦面杂散光,再叠出表面高度。颗粒边界、凹坑边缘看得见。一条轮廓只是切一刀,三维表面形貌测量能看出峰谷怎么分布,前后差别更直观。
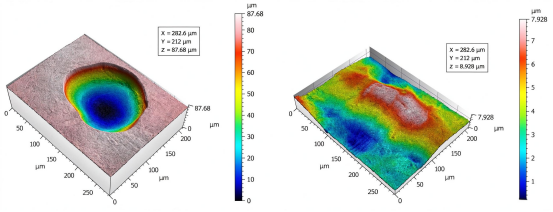
同一块化学铣削(ChM)试样上两个位置的 LSCM 三维形貌
条纹投影属于光学表面测量,向表面投结构光栅,由形变反算高度,一次能覆盖较大面积。
该研究里,横向分辨率 3.70 μm,共聚焦 1.38 μm,差了一档。速度换来的是采样密度下降,细小起伏容易被抹平。看整体形貌它够用,要盯颗粒边缘和细小凹坑,就得先确认采样能力。
测针划过表面,靠垂直位移算参数。它原理成熟、标准化程度高,至今仍是二维评价的主力。
难就难在测针过不过得去。该研究为凑齐 7 条轮廓试了 30 多次,近三分之一的尝试卡在颗粒团聚和深坑上。这个比例只对应那批样品和那套方案,不是通用失败率。后处理去掉限制结构后,3DS 和 3DS+ 就测顺了。
研究选了四种 Ti-6Al-4V 状态:原始成形(AsB)、化学铣削(ChM)、电解抛光(3DS)和抛光后再铣(3DS+)。
3D SurFin 抛光 80℃、去除 8 μm/min、15 min;化学铣削 55℃、12 μm/min,3DS+ 再铣 20 min。
每一道工序都在改形貌。颗粒被带走、凹坑变浅,设备面对的表面跟着变;AsB 遮挡多、测针难走,后处理后条件才松。
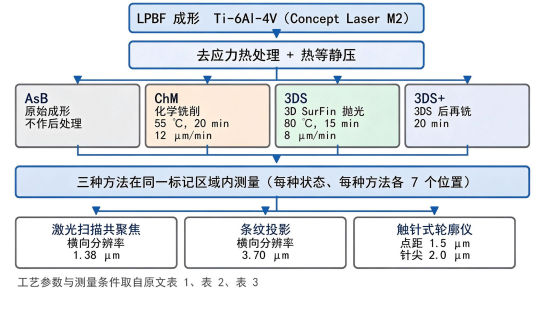
样品制备与三种方法的测量条件
Ra 是轮廓算术平均偏差,Rt 是评定长度内最高峰到最深谷的总高度。一个看平均,一个看极值,替代不了。
表中数值单位均为 μm,取自该研究每组 7 次测量的均值。
表面状态 | 共聚焦 Ra | 条纹投影 Ra | 触针 Ra |
AsB | 21.02 | 17.43 | 20.06 |
ChM | 5.78 | 5.10 | 4.65 |
3DS | 4.11 | 5.04 | 3.91 |
3DS+ | 1.28 | 1.53 | 1.53 |
三种方法给出的走向一致,后处理后粗糙度都大幅下降。AsB 到 3DS+,共聚焦 Ra 从 21.02 μm 降到 1.28 μm。
数值并不重合:3DS 上条纹投影 5.04 μm,共聚焦和触针是 4.11 μm 和 3.91 μm。带宽没对齐,跨设备比数没有意义。
Rt 更容易被局部异常带偏。AsB 的 Rt 共聚焦测得 192.53 μm,另两法为 173.97 和 173.40 μm,偏高多半是尖峰伪影没除净。
两两相关系数都在 0.984 以上。趋势判断高度一致,但相关不等于等值,也证明不了谁更准。
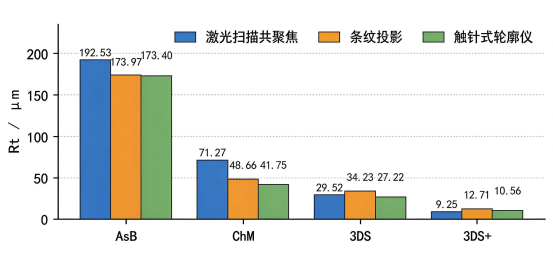
四种表面状态下三种方法测得的 Rt
增材表面很不均匀,采样避开团聚就低估,落在缺陷上又高估。ISO 25178 系列提供面形貌的评价框架,讨论三维区域时按它来。
三维不等于全覆盖。三种方法都测不到反入射和视线不可达的区域,深窄内腔得另想办法;选型还得看具体型号能输出什么参数。共聚焦胜在分辨和区域数据;条纹投影胜在快,适合大面积快筛;触针胜在标准化和成本,二维轮廓仍是主场。
金属增材制造表面粗糙度测量,没有一种方法能够覆盖所有检测需求。共聚焦显微镜更适合精细三维形貌分析,条纹投影适合快速获取较大区域的表面信息,触针法则适用于成熟的二维轮廓测量与常规粗糙度评价。
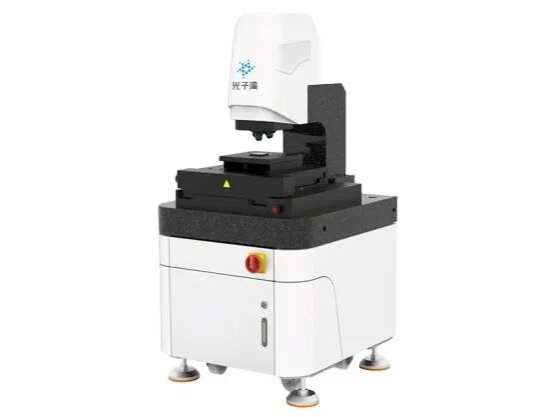
光子湾3D共聚焦显微镜是一款用于对各种精密器件及半导体材料表面,可应对多样化测量场景,符合ISO25178标准测量,能够快速高效完成亚微米级形貌和表面粗糙度的精准测量任务,提供值得信赖的高质量数据。
技术支持:199-6293-0018
l 超宽视野范围,高精细彩色图像观察
l 提供粗糙度、几何轮廓、结构、频率、功能等五大分析技术
l 采用针孔共聚焦光学系统,高稳定性结构设计
l 提供调整位置、纠正、滤波、提取四大模块的数据处理功能
光子湾共聚焦显微镜以原位观察与三维成像能力,为精密测量提供表征技术支撑,助力从表面粗糙度与性能分析的精准把控,成为推动多领域技术升级的重要光学测量工具。
原文参考:Buchenau T., Mertens T., Lohner H., Bruening H., Amkreutz M. Comparison of Optical and Stylus Methods for Surface Texture Characterisation in Industrial Quality Assurance of Post-Processed Laser Metal Additive Ti-6Al-4V[J]. Materials, 2023, 16(13): 4815. DOI: 10.3390/ma16134815(MDPI 开放获取,CC BY 4.0)。
*特别声明:本公众号所发布的原创及转载文章,仅用于学术分享和传递行业相关信息。未经授权,不得抄袭、篡改、引用、转载等侵犯本公众号相关权益的行为。内容仅供参考,如涉及版权问题,敬请联系,我们将在第一时间核实并处理。


